Artykuł sponsorowany
Dlaczego aluminium do spawania trzeba ocenić inaczej niż stal, zanim ruszy seria
Aluminium wymusza zupełnie inne podejście do procesów łączenia niż tradycyjna stal nierdzewna. Metal ten bardzo szybko odprowadza ciepło i gwałtownie reaguje na aktualny stan swojej powierzchni. Przewodność cieplna stopów aluminiowych sięga około 200–205 W/mK, podczas gdy dla stali nierdzewnej wartość ta wynosi zaledwie około 15 W/mK. Taka gigantyczna różnica powoduje natychmiastowe rozpraszanie energii wprowadzanej przez palnik. Stabilizacja procesu wymaga precyzyjnego zarządzania temperaturą i błyskawicznej reakcji na zachowanie jeziorka spawalniczego. Dodatkową barierę technologiczną stanowi specyficzna warstwa tlenkowa, która drastycznie utrudnia zajarzenie łuku i wymusza rygorystyczne procedury przygotowawcze przed przystąpieniem do jakichkolwiek prac montażowych.
Przeczytaj również: Jakie przepisy regulują proces złomowania pojazdów w Zawierciu?
Jak warstwa tlenkowa wpływa na stabilność łuku spawalniczego?
Powłoka tlenku glinu Al₂O₃ topi się dopiero w ekstremalnie wysokiej temperaturze, sięgającej 2072°C. Samo aluminium przechodzi w stan płynny znacznie szybciej, bo już przy 660°C. Ta drastyczna rozbieżność właściwości fizycznych sprawia, że tlenek skutecznie blokuje dostęp ciepła do metalu rodzimego. Zwykłe wizualne oczyszczenie materiału z zanieczyszczeń okazuje się całkowicie niewystarczające. Powłoka ochronna odtwarza się bardzo szybko po fizycznym usunięciu. Niestabilny łuk, brak płynnego łączenia krawędzi oraz ryzyko wtrąceń tlenkowych to bezpośrednie skutki zignorowania tego naturalnego zjawiska.
Przeczytaj również: Jakie są zalety drewnianej podłogi winylowej?
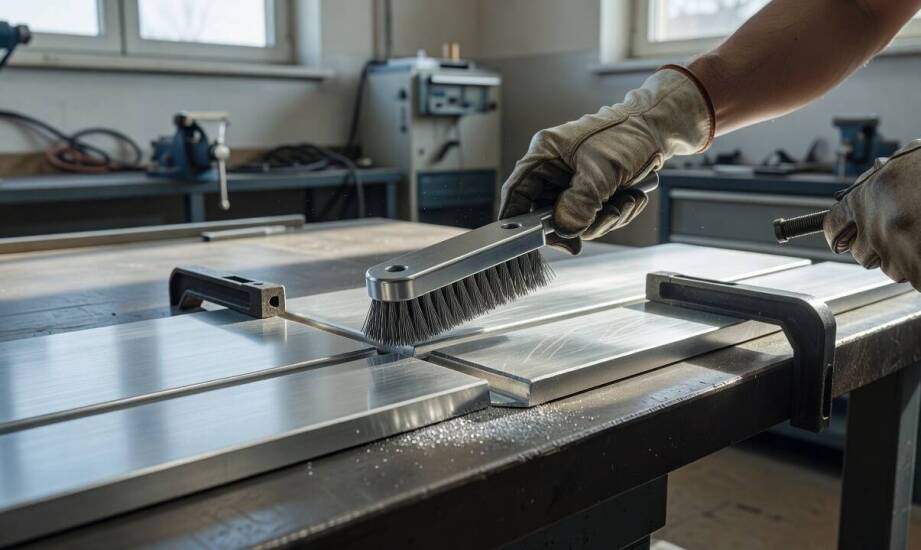
Prawidłowe przygotowanie powierzchni eliminuje większość problemów z niestabilną obróbką cieplną. Proces ten zawsze rozpoczyna się od dokładnego odtłuszczenia materiału za pomocą silnych rozpuszczalników, takich jak aceton lub izopropanol. Dopiero po całkowitym wyeliminowaniu zanieczyszczeń chemicznych następuje mechaniczne szczotkowanie elementu czystą szczotką ze stali nierdzewnej. Narzędzie to pod żadnym pozorem nie może być wcześniej wykorzystywane do pracy ze stalą węglową, aby nie przenieść na powłokę opiłków żelaza. Utrzymanie takiej żelaznej kolejności zapobiega wtłaczaniu brudu w głąb miękkiego materiału bazowego.
Przeczytaj również: lat doświadczenia w branży ochrony
Które cechy detalu decydują o powtarzalności w produkcji seryjnej?
Wymiary i kształt łączonych elementów bezpośrednio warunkują dobór optymalnych parametrów prądowych. Grubość surowca znacząco wpływa na ryzyko przegrzania strefy wpływu ciepła. Elementy cienkościenne wymagają szczególnie precyzyjnej kontroli źródła energii, choć ryzyko przepalenia zależy od konkretnego stopu i przyjętej geometrii, a nie od uniwersalnych limitów grubości. Dostępność palnika do strefy styku określa z kolei możliwość zastosowania metody TIG lub szybszej technologii MIG. Wszystkie krawędzie robocze muszą być idealnie dopasowane, ponieważ nawet minimalne szczeliny wywołują niestabilny przetop i grożą zapadnięciem się płynnego metalu.
Produkcja seryjna narzuca konieczność rygorystycznego zachowania ustalonego cyklu operacyjnego. Prawidłowe przygotowanie chemiczne i mechaniczne zawsze poprzedza mocowanie detali w specjalistycznych przyrządach pozycjonujących. Pobieżne lub błędne oczyszczenie prowadzi do porowatości wywołanej wodorem, niestabilnego przetopu oraz lokalnego przegrzania. Wykonanie ostatecznego łączenia kończy się szczegółową kontrolą odkształceń termicznych. Zlecanie zaawansowanej obróbki wykwalifikowanym podwykonawcom, którzy realizują spawanie aluminium w Częstochowie przy ulicy Warszawskiej, pozwala zachować surowe tolerancje wymiarowe. Profesjonalne podejście minimalizuje konieczność mechanicznego prostowania gotowych wyrobów.
Trwała jakość łączenia stopów lekkich zależy przede wszystkim od sterylnie czystej powierzchni, prawidłowo zaprojektowanej geometrii oraz rygorystycznej kontroli wprowadzanej energii cieplnej. Dobór odpowiednich parametrów zapewnia całkowitą szczelność oraz pożądaną wytrzymałość mechaniczną docelowych konstrukcji. Specjalistyczny zakład ATR-METAL realizuje zaawansowane projekty dla branży przemysłowej, w pełni uwzględniając specyfikę zachowania tego wymagającego surowca. Kompleksowy nadzór nad całym cyklem technologicznym, począwszy od pierwszego odtłuszczenia aż po końcową weryfikację wymiarową, skutecznie zapobiega powstawaniu mikropęknięć i pozwala uniknąć kosztownych poprawek. Zrozumienie fizyki przepływu ciepła i właściwości tlenku glinu pozostaje absolutnym fundamentem budowy niezawodnych komponentów.
Kategorie artykułów
Polecane artykuły

Jak projektować blistry, aby przyciągnąć uwagę klientów?

Sekrety mistrzowskiej dekoracji tortów - poznaj nasze techniki!

Jakie są zalety używania mis drewnianych na owoce w codziennym życiu?
